ZENITH Maschinenfabrik GmbH
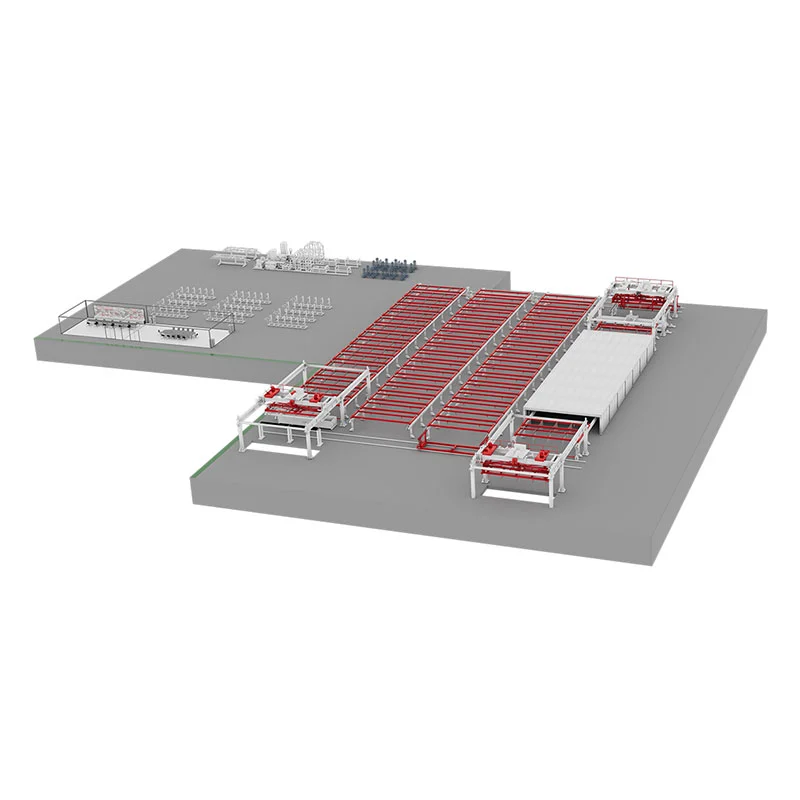
Цех з виготовлення плат AAC
  • Цех з виготовлення плат AACЦех з виготовлення плат AAC

Цех з виготовлення плат AAC

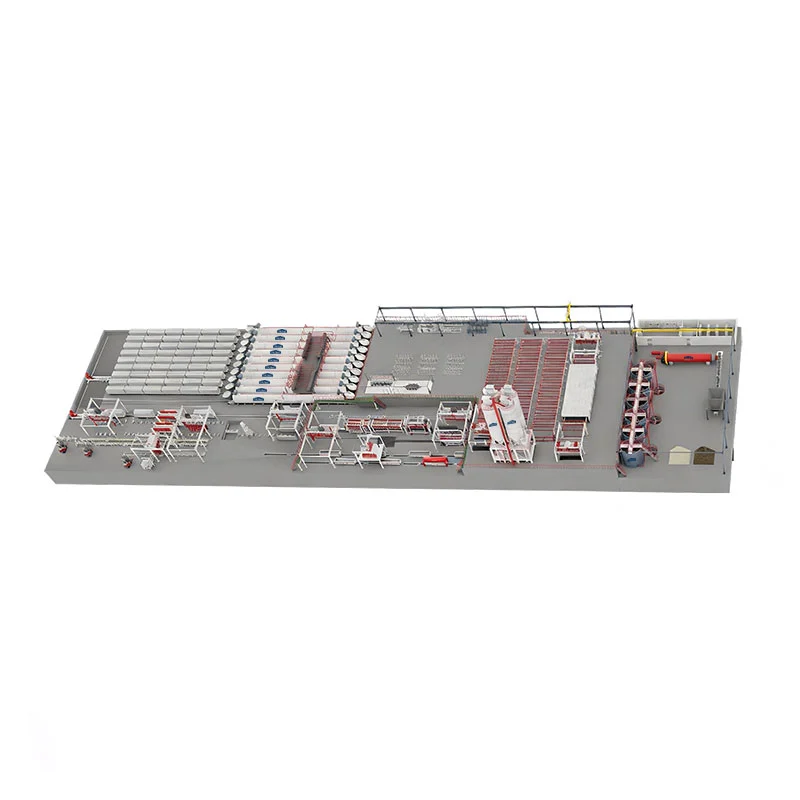
Шукаєте високоякісне та довговічне обладнання для своєї майстерні з виробництва плат AAC? Партнер ЗЕНІТ! Ми є фабрикою, яка пропонує повністю обладнані машини, здатні обробляти весь процес виробництва плит AAC, з річною потужністю від 20 000 до 300 000 кубічних метрів. Зв'яжіться з нами, щоб почати взаємовигідну співпрацю.

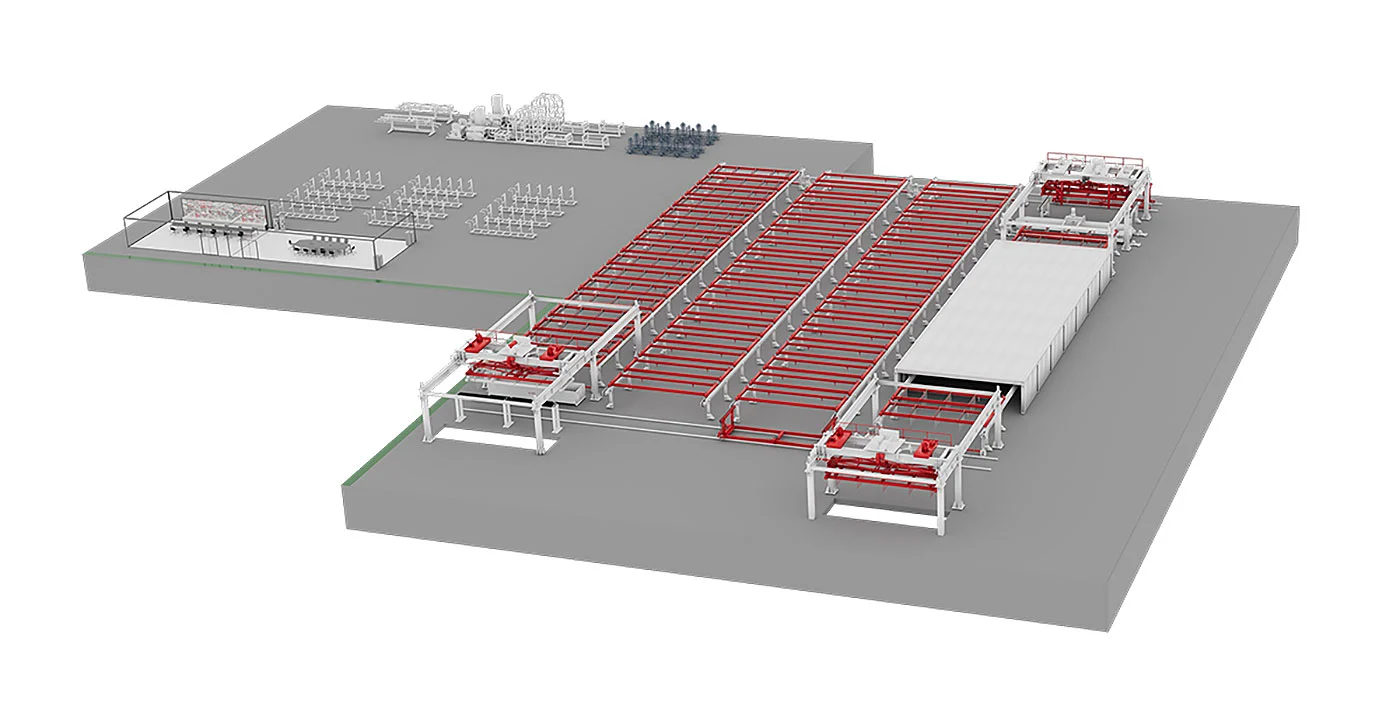
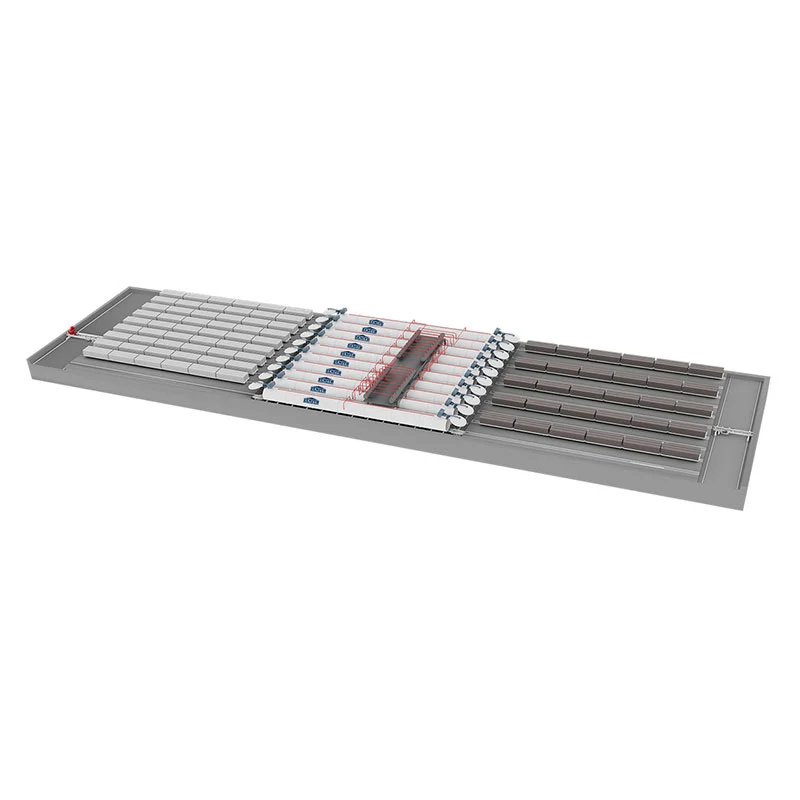
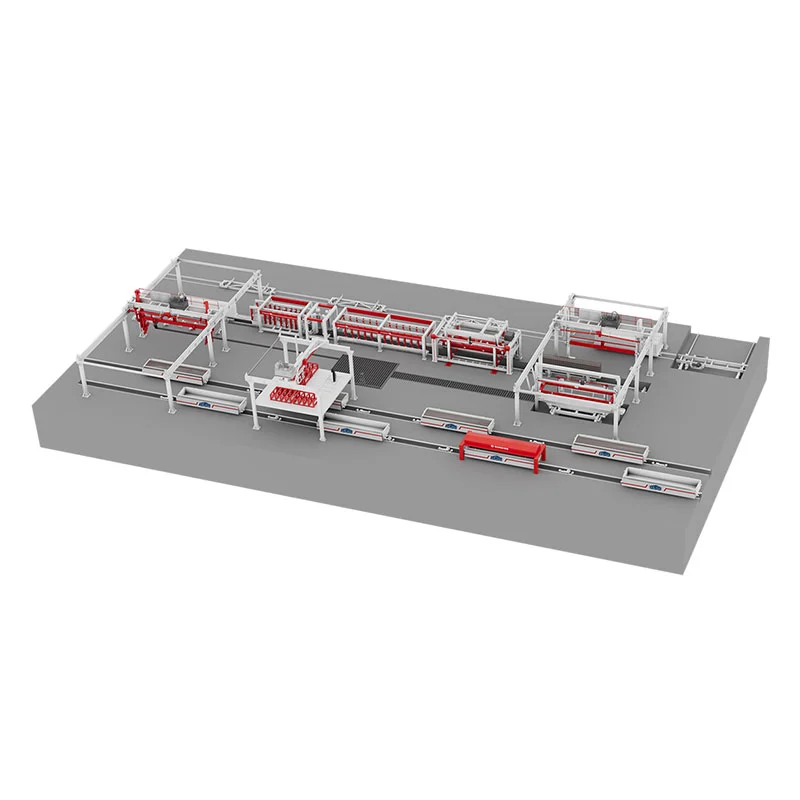
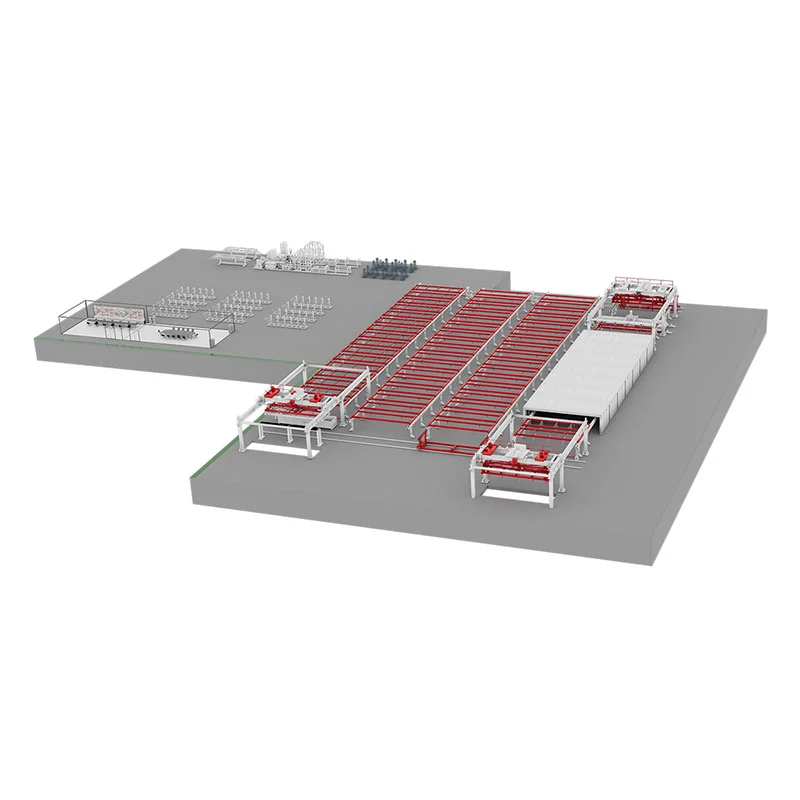
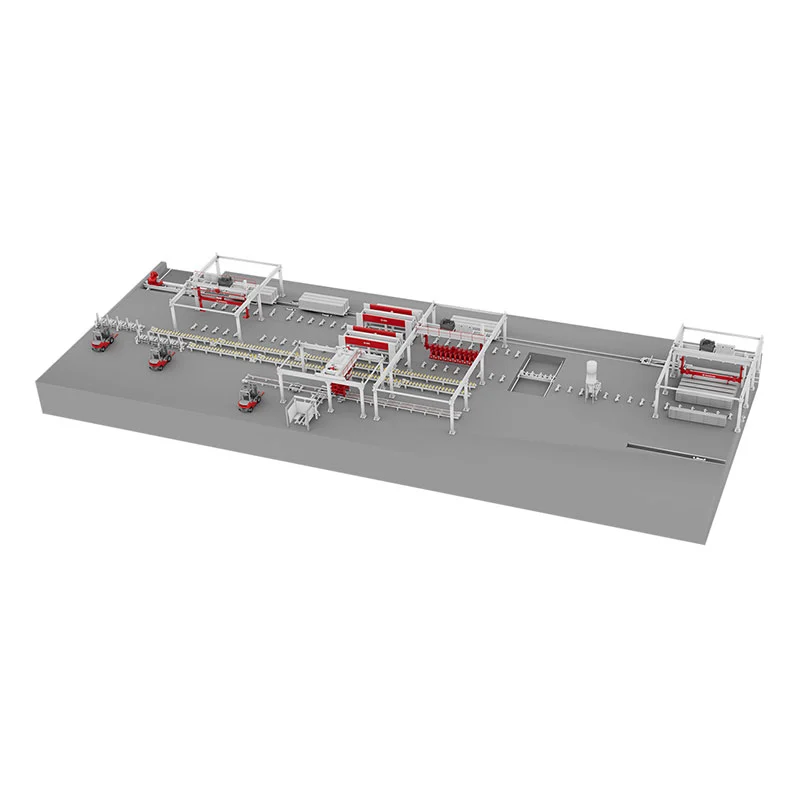
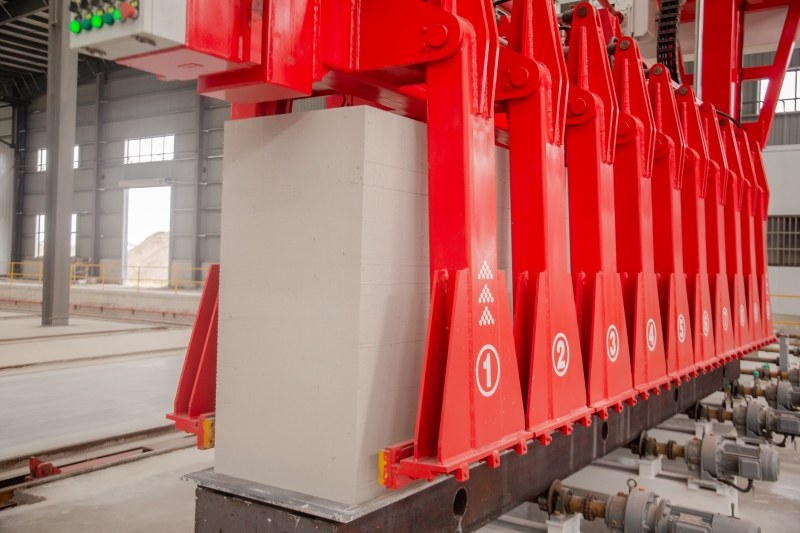
Наш сучасний цех з виробництва газобетонних плит забезпечує високоавтоматизоване та механізоване виробництво плит з газобетону (AAC). За допомогою таких процесів, як дозування, спінювання, різання та автоклавування, цех може переробляти золу-винесення, кремнеземний пісок і шлак у пористий AAC-бетон, який є легким, але забезпечує чудову тепло- та звукоізоляцію. Наше обладнання ідеально налаштоване для обробки, особливо на етапах різання та автоклавування, оскільки один крок визначає точність продукту, а інший є основним процесом для якості готової продукції.

Огляд виробничого процесу

1. Зберігання та постачання сировини для газобетонних блоків: сировина транспортується на завод вантажівкою. Зола-винесення (або пісок, кам’яний порошок) розташована в центрі сировинного двору та завантажується в бункери, коли це необхідно. Цемент у мішках або насипом зберігається в цементному силосі та завантажується в бункери, коли це необхідно. Хімікати та алюмінієва пудра зберігаються в окремих бункерах для хімічної та алюмінієвої пудри та транспортуються у виробничий цех окремо, коли це необхідно.

2. Переробка сировини для газобетонних блоків: зола-винесення (або пісок, кам’яний порошок) подається в кульовий млин через електромагнітний вібраційний живильник і стрічковий конвеєр. Потім дрібно подрібнену золу (або пісок, кам’яний порошок) перекачують у резервуари для шламу для зберігання.

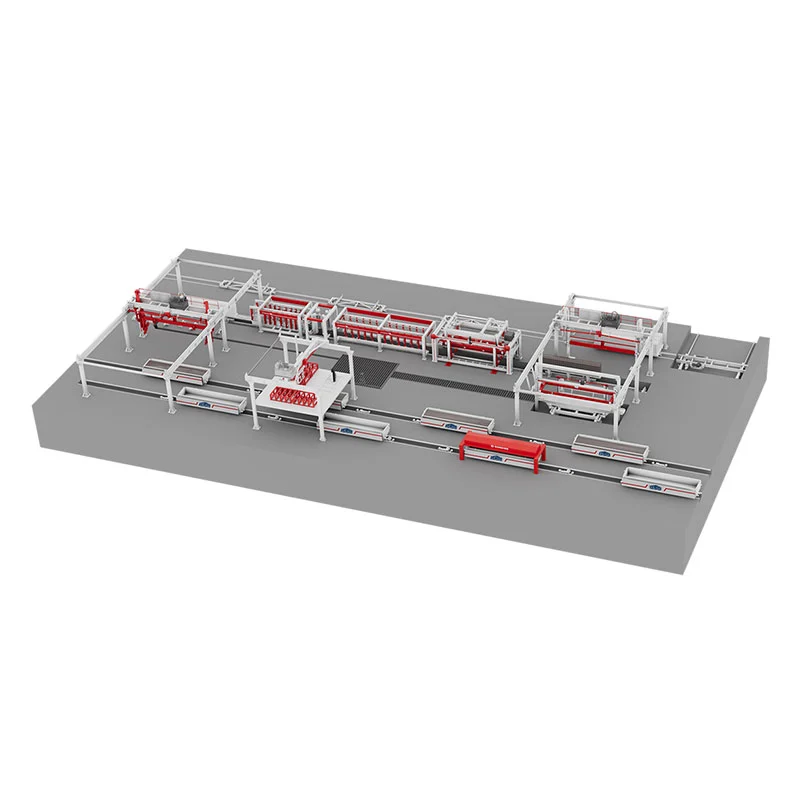
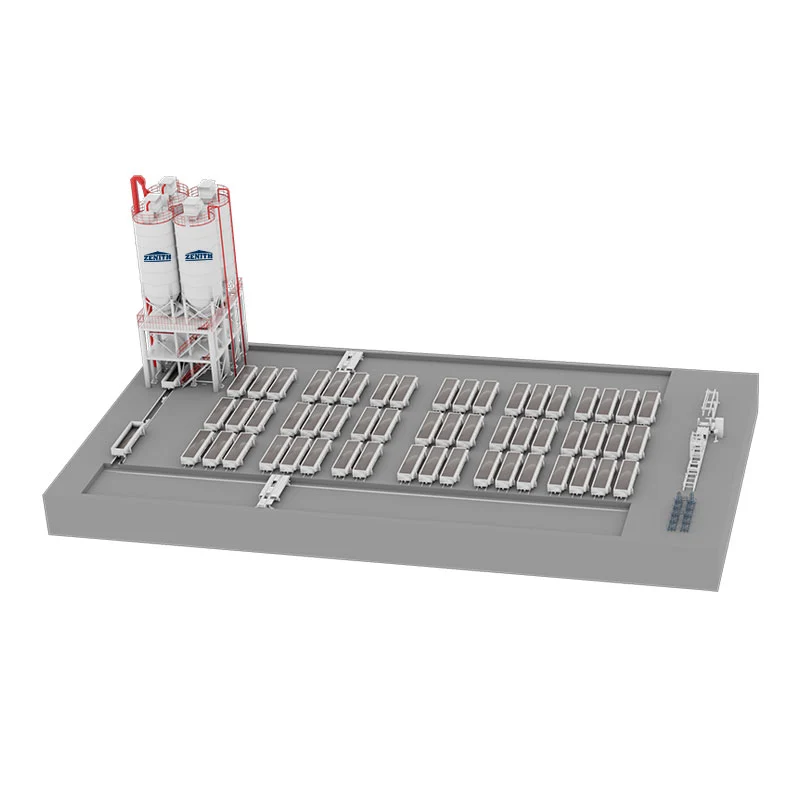
3. Дозування, змішування та лиття аерованих блоків: вапно та цемент транспортуються шнековим конвеєром під силос для дозування порошку. Матеріали послідовно подаються на автоматичні ваги для кумулятивного зважування. Гвинтовий конвеєр під шкалою рівномірно додає матеріали в ливарний змішувач.

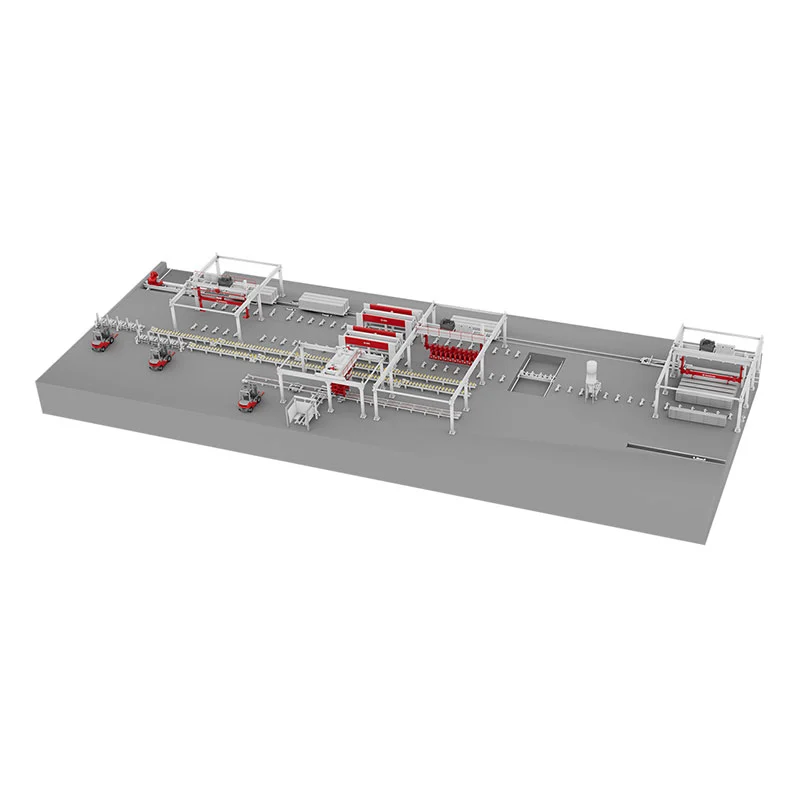
4. Початкове затвердіння та різання аерованих блоків: після відливання форма проштовхується в камеру початкового затвердіння за допомогою конвеєрного ланцюга для утворення газу та початкової конденсації. Кімнатна температура 50-70 ℃, час початкового затвердіння 1,5-2 години (цей процес можна не проводити в залежності від сприятливих географічних умов). Після початкового затвердіння підйомник негативного тиску піднімає раму форми та заготовку разом на стіл для різання з попередньо розміщеною нижньою пластиною. Каркас прес-форми знімається. Потім машина для різання виконує поперечні та поздовжні надрізи та фрезерує хлібоподібні кінці заготовки. Раму прес-форми піднімають назад на транспортний засіб прес-форми для ручного очищення та знежирення, а потім піднімають на вагон-форму для складання для наступного лиття. Розрізані заготовки разом з нижньою плитою піднімаються на вагон мостовим краном і складаються в два шари, з чотирма опорами між кожним шаром. Кілька автомобілів згруповані разом.

AAC Board Manufacturing Workshop

Надіслати запит
Контактна інформація
Близькість до клієнтів є однією з наших сильних сторін. Ви можете покластися на нас, коли ми вам потрібні. Ми робимо все можливе, щоб бути доступними для вас у всьому світі та мати можливість якнайшвидше реагувати, коли це має значення.
ZENITH Maschinenfabrik GmbH
Zenith-Straße 1
D-57290 Нойнкірхен

Надсилаючи контактну форму, ви погоджуєтеся, що ваші дані можуть бути використані для обробки вашого запиту (додаткову інформацію та повідомлення про відкликання можна знайти в декларації про захист даних).

X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти