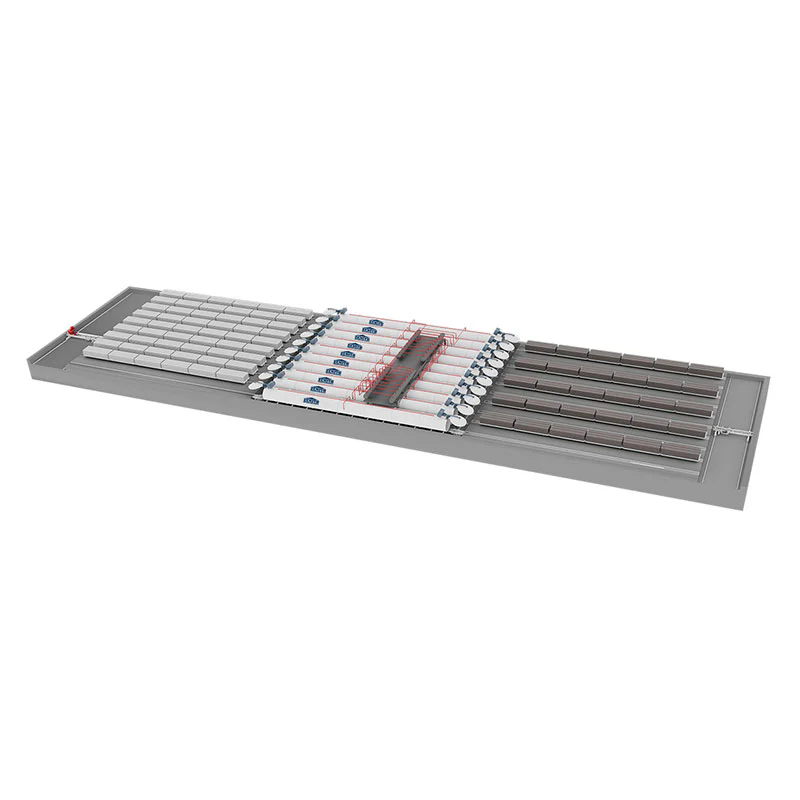
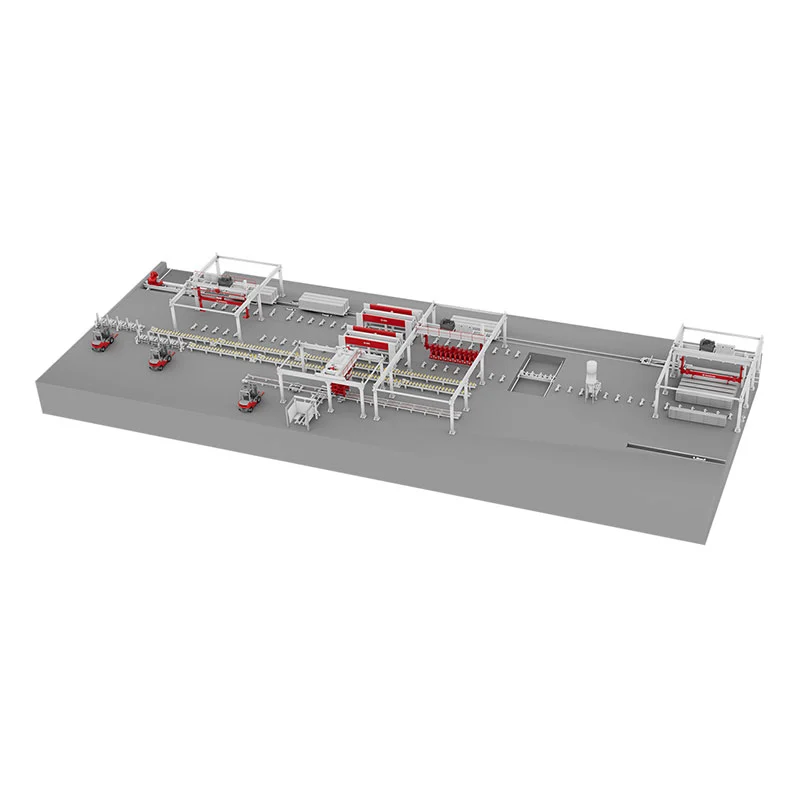
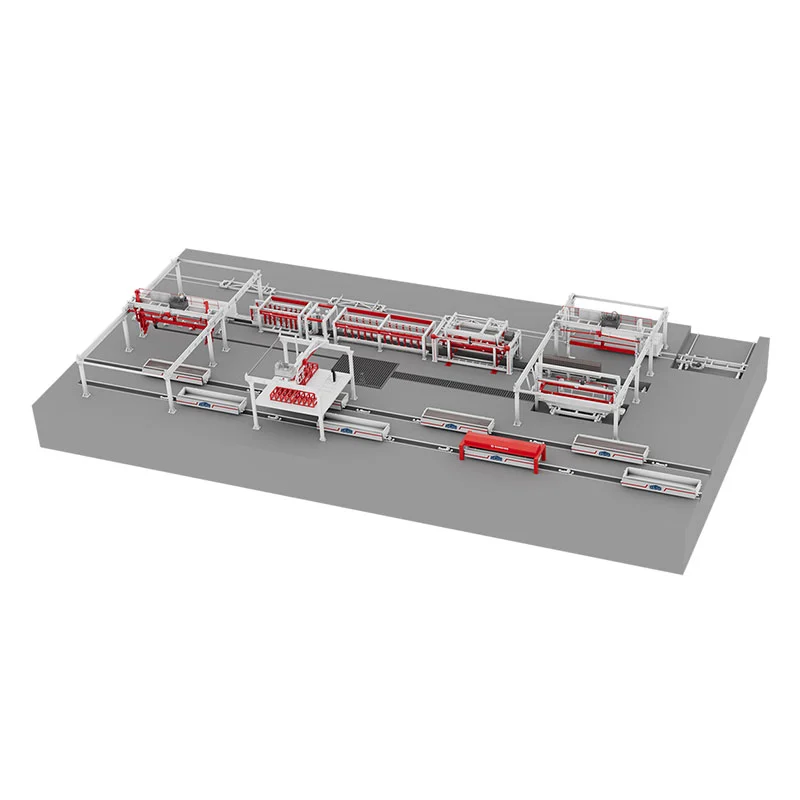
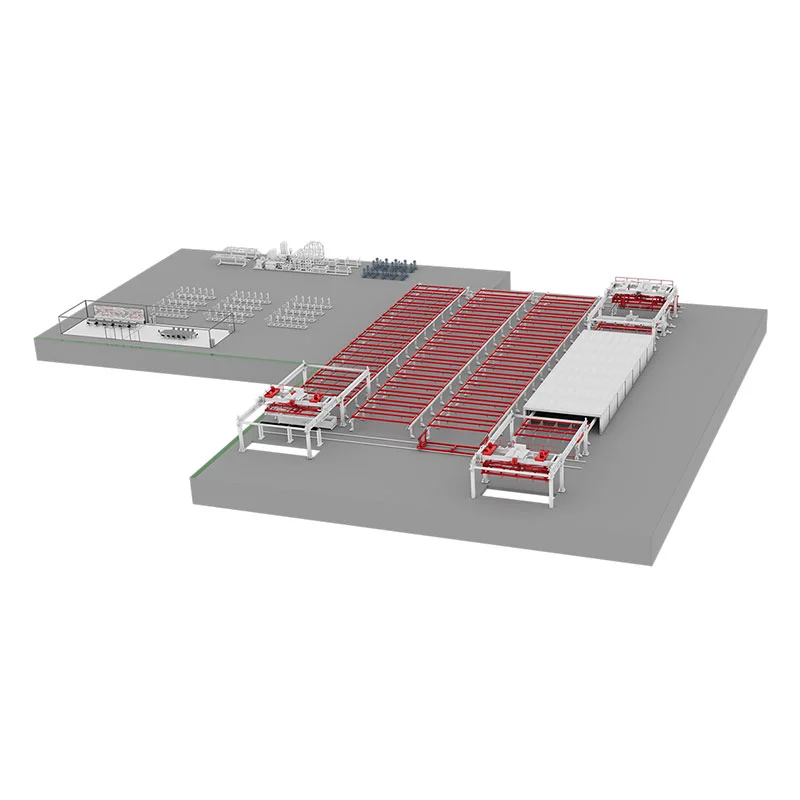
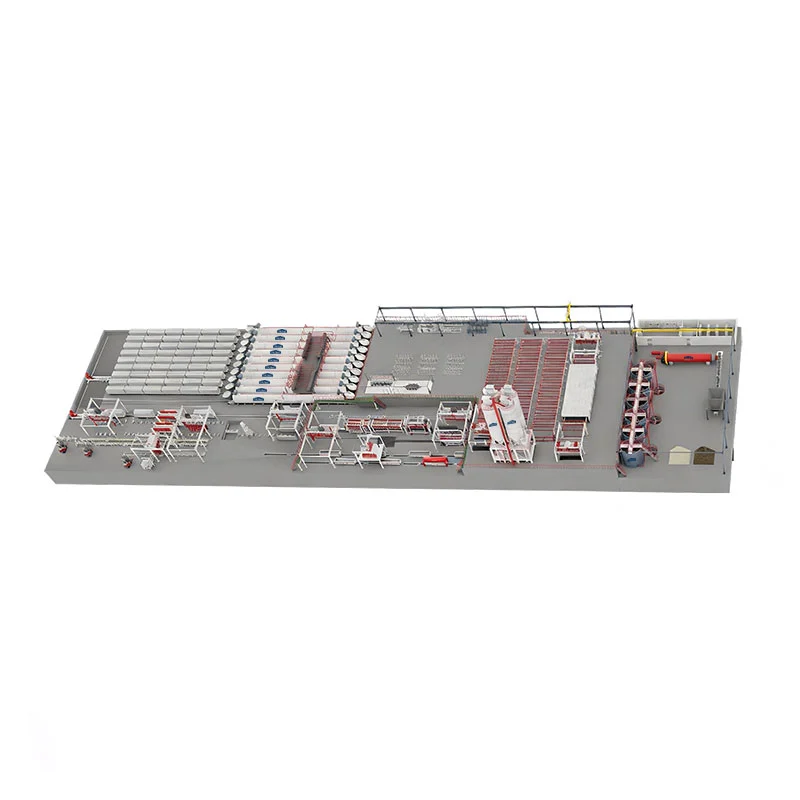
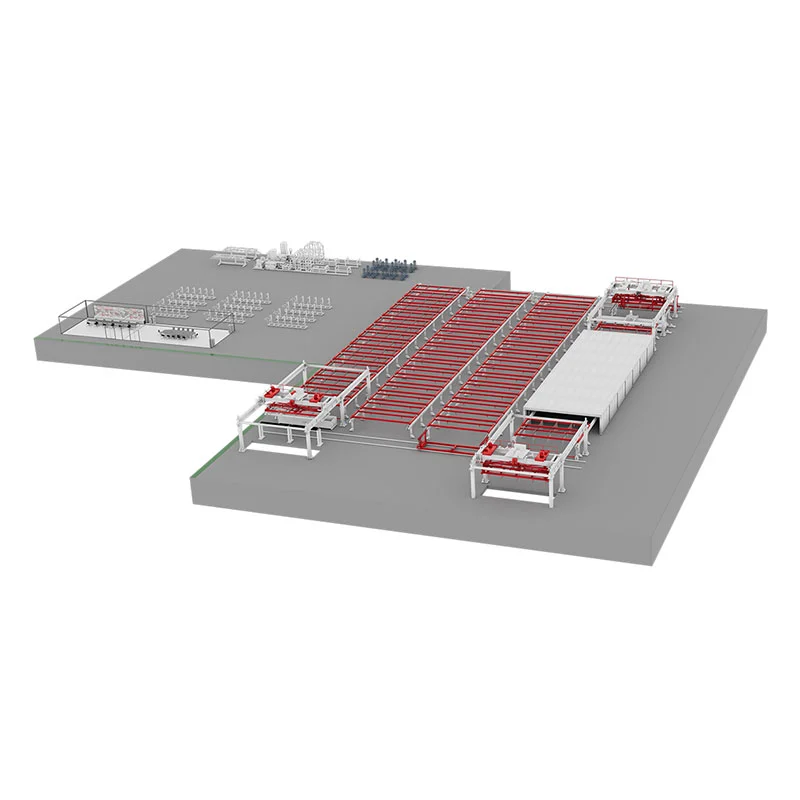
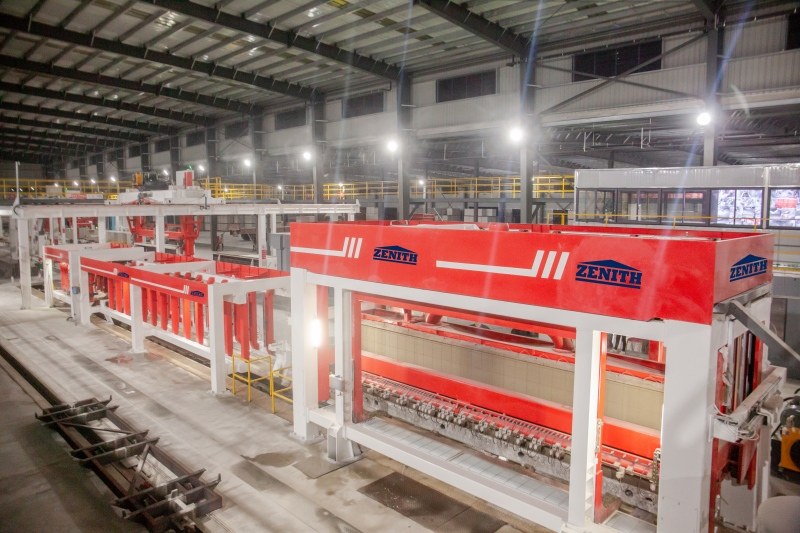
У конкурентному світі виробництва автоклавного газобетону (AAC) успіх визначають точність, швидкість і стабільність. Системи PLC стали наріжним каменем сучасної автоматизації, змінивши спосіб виробництва листів AAC. Шляхом інтеграції програмованих логічних контролерів уАркуш AACОбладнання виробничої лініївиробники усувають ручні помилки, скорочують час простою та досягають оптимізації процесу в режимі реального часу. Наша фабрика стала свідком збільшення пропускної здатності на 40% і значного скорочення відходів після впровадження рішень Zenith, керованих ПЛК. Ці системи координують дозування, змішування, різання та затвердіння з неперевершеною надійністю, гарантуючи, що кожен аркуш відповідає точним специфікаціям.
Без PLC виробництво аркушів AAC страждає від непостійної щільності, нерівномірного різання та неефективності. Удосконалена інтеграція PLC Zenith синхронізує кожен етап від підготовки суспензії до керування автоклавом. Результат? Вища врожайність, нижчі експлуатаційні витрати та бездоганна масштабованість. Незалежно від того, виробляєте ви тонкі листи чи товсті панелі, добре розроблена система ПЛК забезпечує магістраль даних для прогнозованого обслуговування та гарантії якості. У цій статті пояснюється, як ПЛК оптимізує виробництво листів AAC, представлені технічні параметри нашого обладнання та відповідають на найпоширеніші запитання щодо автоматизації. Читайте далі, щоб дізнатися, чому наша фабрика є лідером у галузі інтелектуальних рішень AAC.
Дозування сировини є основою якості AAC. Навіть незначні відхилення в пропорціях вапна, цементу, піску або гіпсу призводять до слабкості конструкції або дефектів поверхні. Традиційне ручне дозування залежить від пильності оператора, який схильний до втоми та помилок. Наша фабрика впровадила керовану ПЛК систему дозування Zenith для автоматизації зважування та дозування. ПЛК зчитує рецепти з централізованої бази даних і регулює кожен компонент у реальному часі залежно від вмісту вологи та температури. Це усуває припущення та гарантує, що кожна партія відповідає суворим допускам.
Основні переваги дозування, керованого ПЛК, включають:
Наше обладнання лінії виробництва листів AAC використовує датчики високої роздільної здатності, які безпосередньо зв’язуються з ПЛК через промисловий Ethernet. Система може зберігати до 500 рецептів, а перехід між рецептами займає менше двох хвилин. Крім того, ПЛК позначає будь-які відхилення, що перевищують 0,5%, і призупиняє виробництво, доки оператор не перевірить тривогу. Цей проактивний контроль якості скорочує відходи сировини на 18% щорічно, як підтверджено нашими заводськими аудитами. Для виробників, які прагнуть до масштабування, дозування PLC гарантує, що кожен аркуш AAC зберігає однакову щільність і міцність на стиск. Без автоматизації невідповідності дозування переходять каскадом на наступні стадії, спричиняючи тріщини під час різання або нерівномірне автоклавування. Тому інвестиції в розширене дозування за допомогою PLC не є необов’язковим, але необхідним для виробництва аркушів AAC преміум-класу.
Крім того, ПЛК інтегрується з системами планування ресурсів підприємства (ERP), що дозволяє нашим клієнтам віддалено контролювати споживання матеріалів. Інформаційні панелі в режимі реального часу показують статус партії, графіки тенденцій і прогнозні сповіщення про заповнення силосу. Цей рівень розуміння дає змогу керівникам заводів оптимізувати запаси та скоротити час простою. Підводячи підсумок, системи ПЛК перетворюють пакетування з потенційного вузького місця на оптимізований, захищений від помилок процес. Досвід Zenith у калібруванні тензодатчиків і налаштуванні контурів PID гарантує, що наші клієнти досягають 99,8% точності дозування день за днем.
Після дозування стадії змішування та лиття визначають однорідність суспензії та структуру пор. Непостійне змішування призводить до великих порожнеч, утворення осаду або поганої міцності в зеленому стані. Системи PLC керують швидкістю, тривалістю та послідовністю змішувача, а також контролюють температуру заливки та співвідношення води та твердої речовини. Наша фабрика використовує ПЛК Zenith для керування планетарними міксерами з приводами змінної частоти (VFD). PLC прискорює змішування під час введення порошку, а потім зменшує швидкість, щоб уникнути захоплення повітря. Датчики температури передають дані на ПЛК, який регулює впорскування пари для підтримки 40-45°C для оптимальної реакції порошку алюмінію.
Ключові оптимізації, які забезпечуються ПЛК, включають:
Наше обладнання лінії виробництва листів AAC оснащено сенсорним екраном HMI, який відображає криві змішування та журнали лиття. Оператори можуть вибрати попередньо визначені програми для різної щільності листів (300-800 кг/м³). ПЛК також реалізує захисні блокування: змішувач не може розвантажуватися, якщо форму не встановлено правильно, що запобігає розливанню. Одним із найцінніших аспектів є адаптивний алгоритм, який компенсує коливання температури інгредієнтів. Наприклад, якщо цемент надходить гарячіший, ніж зазвичай, PLC скорочує час змішування, щоб запобігти передчасному твердінню. Цей динамічний контроль забезпечує рівномірний підйом суспензії, утворюючи листи AAC з тонкими, рівномірно розподіленими порами. Наші клієнти повідомляють про зменшення на 25% бракованих аркушів після переходу на змішування, кероване ПЛК. Крім того, система записує кожен цикл лиття, що дозволяє аналізувати першопричину будь-яких аномалій. Зменшуючи людське втручання, ПЛК усуває відхилення, викликані зміною зміни або рівнем кваліфікації оператора. Для великосерійних виробничих ліній ця послідовність безпосередньо перетворюється на нижчі виробничі витрати та більшу задоволеність клієнтів. Команда Zenith із введення в експлуатацію гарантує, що кожна програма ПЛК налаштована на вашу конкретну сировину та кліматичні умови, максимізуючи ефективність з першого дня.
Розрізання зелених коржів AAC на точні аркуші, а потім їх автоклавування вимагає синхронізації за кількома осями. Будь-яке зміщення під час різання спричиняє відколи краю або помилки розмірів, а неправильне затвердіння призводить до неповного формування тобермориту. Системи PLC координують натяг ріжучого дроту, швидкість ріжучої рами та зміни температури/тиску в автоклаві. На нашому заводі використовується ПЛК Zenith для керування верстатами для різання дроту з абсолютними кодерами. ПЛК забезпечує переміщення ріжучої рами зі швидкістю 0,5-2 м/хв залежно від щільності брижка, запобігаючи обриву дроту або опору поверхні. Одночасно ПЛК регулює натяг дроту за допомогою замкнутих пневматичних регуляторів, досягаючи допусків різання ±1 мм на довжину та ширину листа.
Під час автоклавування ПЛК виконує попередньо визначений цикл затвердіння з кількома фазами: попередній вакуум, нагрівання, постійний тиск і охолодження. Він контролює датчики тиску та термопари в режимі реального часу, модулюючи парові клапани, щоб слідувати ідеальній швидкості наростання. Якщо тиск перевищує встановлене значення, ПЛК поступово відкриває випускні клапани, щоб уникнути теплового удару. Цей точний контроль максимізує утворення кристалічних фаз CSH, підвищуючи міцність листа до 4-6 МПа відповідно до стандартів ASTM. Наше обладнання лінії виробництва аркушів AAC також включає блокування безпеки: якщо будь-яка дверцята автоклава розгерметизована, ПЛК блокує цикл і автоматично знижує тиск. Дані з кожної партії автоклавів зберігаються для цілей сертифікації та гарантії.
Додаткові переваги різання та затвердіння, керованого ПЛК:
Наша фабрика задокументувала, що інтеграція ПЛК зменшує відмову від різання з 5% до менше 1%. Крім того, послідовне затвердіння усуває м’які плями та тріщини, підвищуючи здатність листа утримувати цвяхи та теплоізоляцію. Для виробників, які виробляють армовані AAC листи, PLC також контролює розміщення сталевих сітчастих каркасів перед литтям, гарантуючи, що вони залишаються центрованими після різання. Без такої автоматизації ручне переміщення часто зміщує арматуру, що призводить до руйнування конструкції. Таким чином, PLC є незамінними для виробництва високоякісних листів AAC, які відповідають сучасним вимогам будівництва. Zenith забезпечує повне навчання з програмування ПЛК та усунення несправностей, що дозволяє вашій команді підтримувати максимальну продуктивність.
Вибираючи обладнання для лінії виробництва листів AAC, покупці повинні оцінити ключові показники продуктивності, які безпосередньо впливають на продуктивність, якість та експлуатаційні витрати. Нижче наведено детальну таблицю технічних характеристик систем Zenith, інтегрованих з ПЛК, на основі даних наших заводських установок по всьому світу. Ці параметри демонструють, як ПЛК дозволяє точно регулювати кожну фазу виробництва.
| Параметр | Діапазон значень | Функція керування ПЛК |
| Точність дозування (на компонент) | ±0,2% до ±0,5% | Зважування в замкнутому циклі з автоматичною корекцією тари |
| Швидкість змішування (змінна) | 0-1500 об/хв | Профілі швидкості, керовані VFD, залежно від рецепта |
| Час лиття на форму | 45-90 секунд | Послідовна логіка з перевіркою блокування |
| Толерантність до різання (довжина/ширина/висота) | ±1 мм до ±1,5 мм | Сервопозиціонування та регулювання натягу дроту |
| Діапазон тиску в автоклаві | 0,8-1,2 МПа | Петлі PID з програмуванням наростання/витримки |
| Діапазон температур автоклава | 180°C - 200°C | Багатозонний зворотний зв'язок термопари |
| Тривалість циклу (дозування до готового листа) | 8-12 годин (включаючи затвердіння) | Планувальник виробництва, інтегрований у ПЛК |
| Споживання енергії на м³ | 35-45 кВт/год | Керування парою та двигуном на основі вимог |
| Час циклу сканування ПЛК | < 10 мс | Оновлення вводу/виводу в реальному часі та обробка тривог |
| Збереження даних | 5 років на локальній SD-карті | Журнал подій і резервне копіювання рецептів |
Наша фабрика удосконалювала ці параметри протягом двох десятиліть, гарантуючи, що обладнання лінії виробництва AAC листів Zenith забезпечує постійну продуктивність до 300 000 м³ на рік на лінію. Здатність ПЛК реєструвати тенденції та створювати звіти про зміну допомагає нашим клієнтам відповідати суворим сертифікатам якості, таким як EN 12602 або ASTM C1693. Крім того, віддалений доступ через захищену VPN дозволяє команді підтримки Zenith миттєво діагностувати проблеми, скорочуючи середній час на ремонт. Порівнюючи обладнання, зосередьтеся на точності дозування та контролі затвердіння — вони мають найбільший вплив на міцність листа та стабільність розмірів. Завдяки автоматизації ПЛК наші клієнти досягають періоду окупності менше 18 місяців завдяки зменшенню відходів і витрат на робочу силу. Зв’яжіться з нами, щоб дізнатися, як ці параметри можна налаштувати для вашої сировини та виробничих цілей.
Системи PLC є нервовим центром сучасного виробництва аркушів AAC, перетворюючи кожен етап від дозування до автоклавування. Вони усувають людські помилки, забезпечують коригування в реальному часі та забезпечують незрівнянну послідовність. Наша фабрика інтегрованаЗенітPLC-рішення ’s в обладнання ліній виробництва листів AAC по всьому світу, досягаючи вищої продуктивності та нижчих експлуатаційних витрат. Ключові висновки: дозування, кероване ПЛК, забезпечує точність ±0,2%; змішування та лиття стають адаптованими до варіацій сировини; допуски різання зменшуються до ±1 мм; і цикли автоклавування відповідають ідеальним профілям тиску і температури. У наведеній вище таблиці технічних параметрів показано вимірні переваги автоматизації. Впроваджуючи обладнання, кероване ПЛК, виробники скорочують кількість відходів на 25%, споживання енергії на 12%, а кількість відходів – на 80%. У галузі, де прибутковість залежить від ефективності, ПЛК є не розкішшю, а необхідністю. Щоб залишатися конкурентоспроможними, інвестуйте в інтелектуальні системи, які масштабуються разом із вашим бізнесом.
Який найважливіший етап виробництва, на якому ПЛК запобігає дефектам листів AAC?
Найважливішим етапом є дозування сировини, тому що навіть незначні відхилення в пропорціях вапна або цементу змінюють кінцеву щільність і міцність AAC. ПЛК використовують тензодатчики та витратоміри для регулювання кожного компонента в реальному часі з типовою точністю ±0,2%. Наша фабрика виявила, що дозування вручну призвело до того, що 12% аркушів не пройшли випробування на стиснення, тоді як дозування PLC зменшило цей показник до 0,5%. Без точного дозування подальше змішування, різання та затвердіння не можуть компенсувати базові похибки. Тому системи ПЛК безпосередньо усувають першопричину багатьох проблем із якістю.
Чи можуть системи PLC зменшити споживання енергії в автоклавуванні аркушів AAC?
Так, істотно. ПЛК реалізують керування наростанням/витримуванням і модуляцію пари на основі потреб, запобігаючи втратам енергії через перевищення температури або тиску. В обладнанні Zenith AAC Sheet Production Line Equipment PLC зменшує споживання енергії в автоклаві на 12-15%, узгоджуючи потік пари з точною швидкістю теплопоглинання тортів. Крім того, ПЛК може планувати цикли автоклавування в години непікової напруги та відновлювати тепло конденсату. Наші клієнти повідомляють про економію понад 30 000 кВт/год на рік на автоклаві. Без оптимізації ПЛК ручне керування клапанами часто призводить до стрибків тиску та непотрібної вентиляції, збільшуючи рахунки за паливо до 20%.
Як інтеграція PLC покращує ефективність переходу між різними розмірами аркушів AAC?
Системи ПЛК зберігають кілька рецептів різання та автоматично змінюють положення ріжучих дротів або каркасів за допомогою сервоприводів. Замість того, щоб вручну налаштовувати 20+ ріжучих дротів (що займає 2-3 години та створює помилки), оператори просто вибирають нові розміри листа на HMI. ПЛК переміщує кожен дріт у запрограмоване положення протягом 5 хвилин із повторюваністю ±0,2 мм. Наша фабрика використовує управління рецептами Zenith для обробки розмірів від 600x2000 мм до 1200x6000 мм. Така гнучкість дозволяє виробникам реагувати на індивідуальні замовлення без тривалих простоїв. На відміну від цього, ручне перемикання часто призводить до неправильних розрізів і марної втрати тортів під час пробних запусків.
Які функції прогнозованого обслуговування пропонують ПЛК для обладнання лінії виробництва AAC?
ПЛК постійно відстежують вібрацію, споживання струму, тривалість циклу та температуру ключових компонентів, таких як міксери, різаки дроту та дверцята автоклавів. Коли параметр виходить за межі нормального діапазону (наприклад, струм двигуна змішувача зростає на 10% від базового рівня), ПЛК генерує сповіщення до того, як станеться поломка. Наша фабрика інтегрувала діагностичне програмне забезпечення Zenith, яке обчислює залишковий термін служби для різання дротів і ущільнень автоклавів. Цей прогнозний підхід зменшує незаплановані зупинки на 70% і продовжує термін служби обладнання на 25%. Без таких функцій виробники покладаються на реактивне обслуговування, що призводить до дорогих зупинок виробництва та ризиків для безпеки.
Чи можливий дистанційний моніторинг і усунення несправностей за допомогою ліній AAC, керованих ПЛК?
Абсолютно. Сучасні ПЛК включають промислові порти Ethernet і безпечні можливості VPN, що дозволяє інженерам Zenith отримувати віддалений доступ до системи керування з будь-якого місця. Ми можемо переглядати поточні дані, регулювати параметри PID або завантажувати нове мікропрограмне забезпечення, не відвідуючи сайт. Наша фабрика підтримує дистанційну діагностику для 90% поширених проблем, скорочуючи середній час ремонту з 48 годин до 4 годин. ПЛК також надсилає автоматичні сповіщення електронною поштою або SMS про тривоги, такі як низький тиск або відхилення партії. Це підключення забезпечує мінімальний час простою та підтримку експертів у вас під рукою. Для заводів у віддалених місцях віддалений доступ змінює правила гри для підтримки високого часу безвідмовної роботи.
Зробіть наступний крок до повністю автоматизованого високоефективного виробництва. Обладнання лінії виробництва аркушів AAC від Zenith, інтегроване з PLC, допомогло більш ніж 200 заводам у всьому світі скоротити кількість відходів, знизити витрати на енергію та виробляти високоякісні листи.Зв’яжіться з нашою командою інженерів сьогоднідля безкоштовної консультації та індивідуального аналізу ROI. Дозвольте нам показати вам, як досвід нашої фабрики може стати вашою конкурентною перевагою.