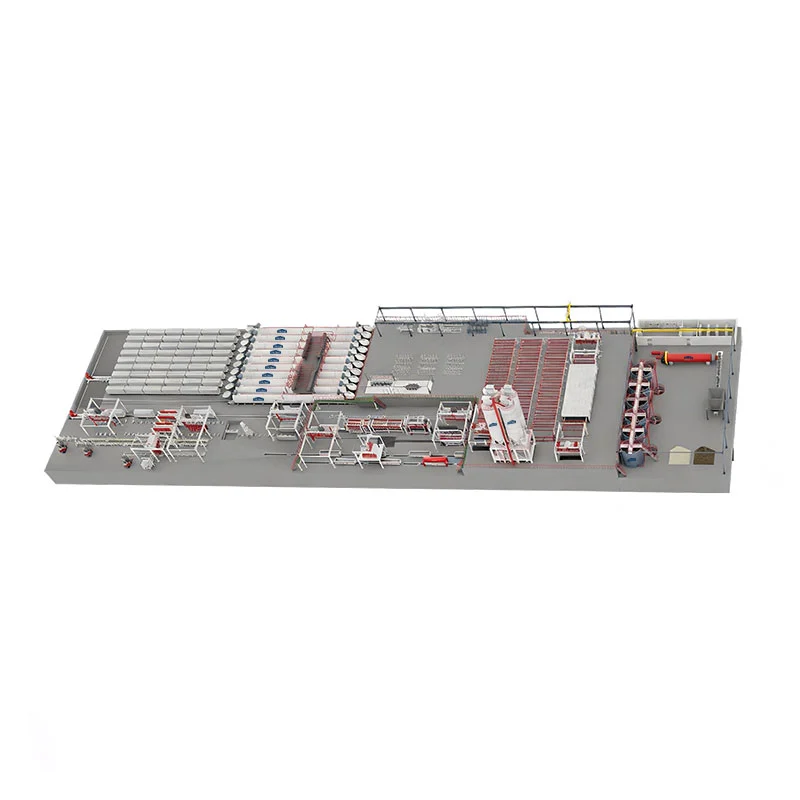
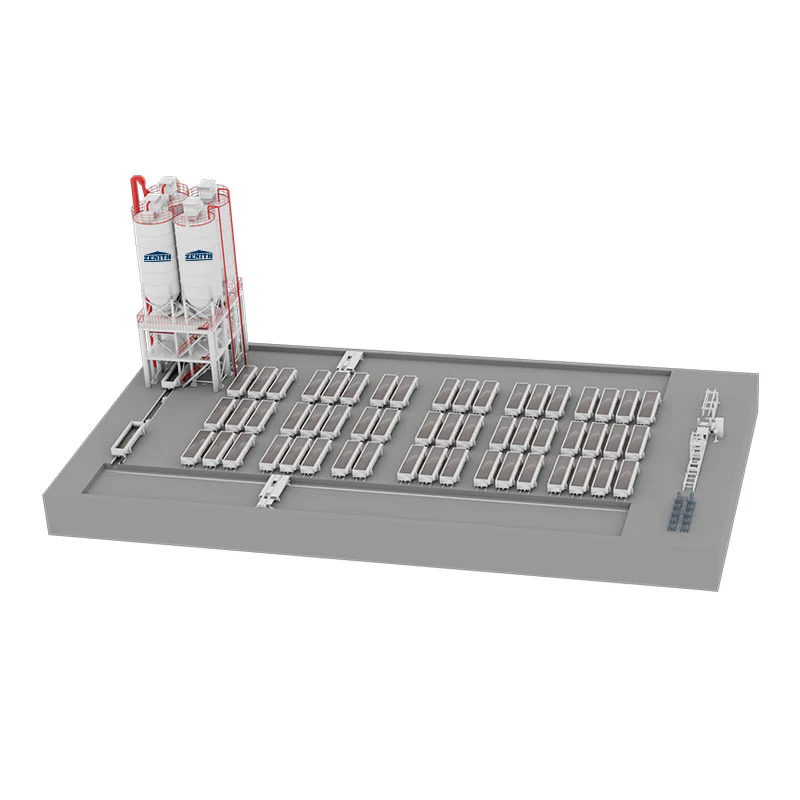
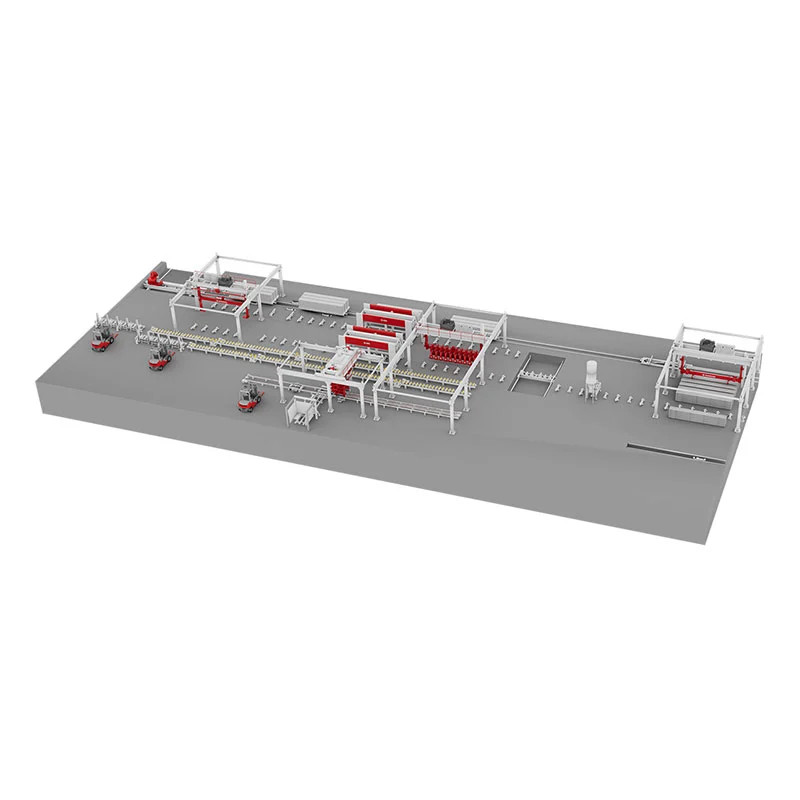
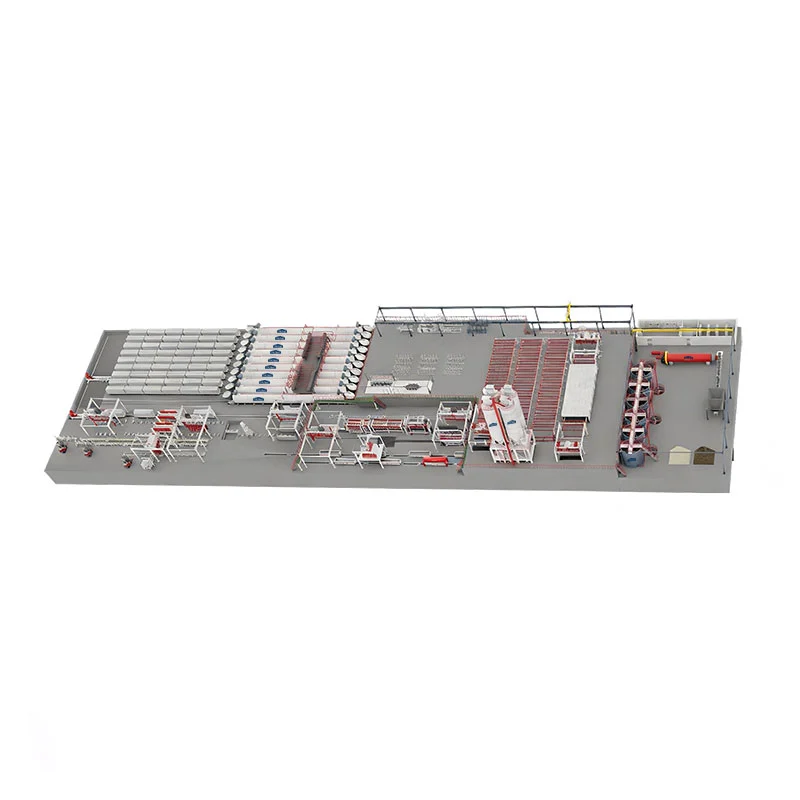
Протягом двох десятиліть ми спостерігаємо стійкий міф у промисловості будівельних матеріалів: ви повинні вибрати між мінімізацією операційних витрат або максимізацією прибутковості. СучаснийОбладнання лінії виробництва листів AACрозбиває цю хибну дилему. Наша фабрика має інженерні рішення, де вдосконалена автоматизація, рекуперація енергії та точне різання працюють разом. Результатом є виробнича екосистема, яка знижує споживання пари, скорочує відходи сировини та подовжує термін служби компонентів, і все це забезпечує високу якість аркушів за найвищими цінами. Це не теоретично; це питання розумної техніки, застосованої до кожного кубічного метра автоклавного газобетону.
Баланс досягається завдяки особливим технологічним рішенням: гравіметричне дозування з мікроточністю, ріжучі каретки з сервоприводом, каскадне вирівнювання тиску в автоклаві та мережі прогнозованого обслуговування. Наша фабрика інтегрує їх у безперебійний робочий процес. У цій статті наведено аналіз того, як кожна система впливає на кінцевий результат на рівні компонентів. Ми розглянемо реальні параметри, порівняльні таблиці та операційні стратегії, які перетворюють виробничу лінію на конкурентну перевагу. Незалежно від того, керуєте ви існуючим заводом чи плануєте новий, розуміння цих механізмів змінить вашу оцінку основного обладнання.
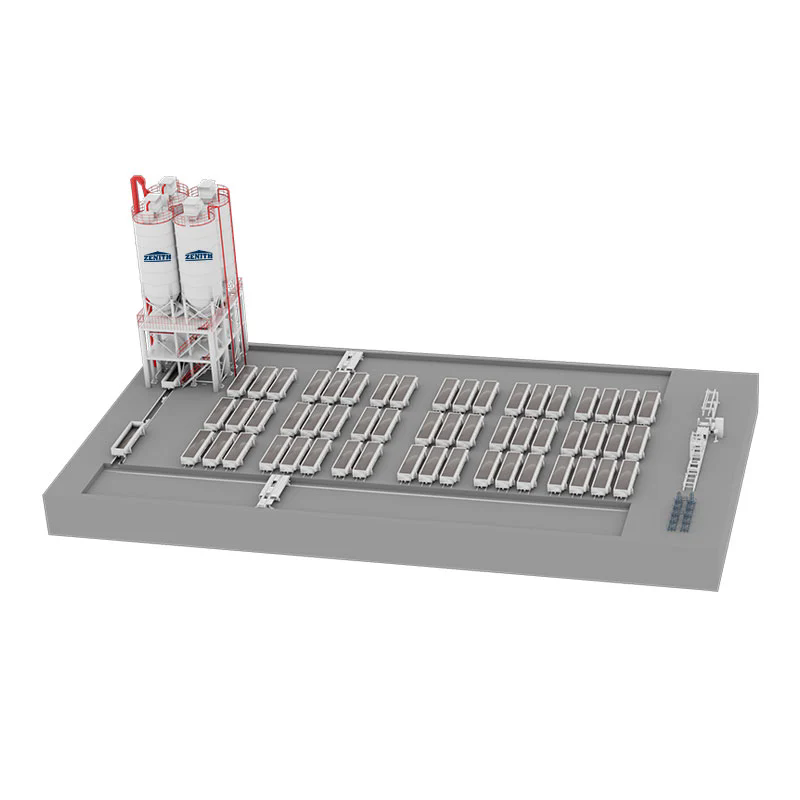
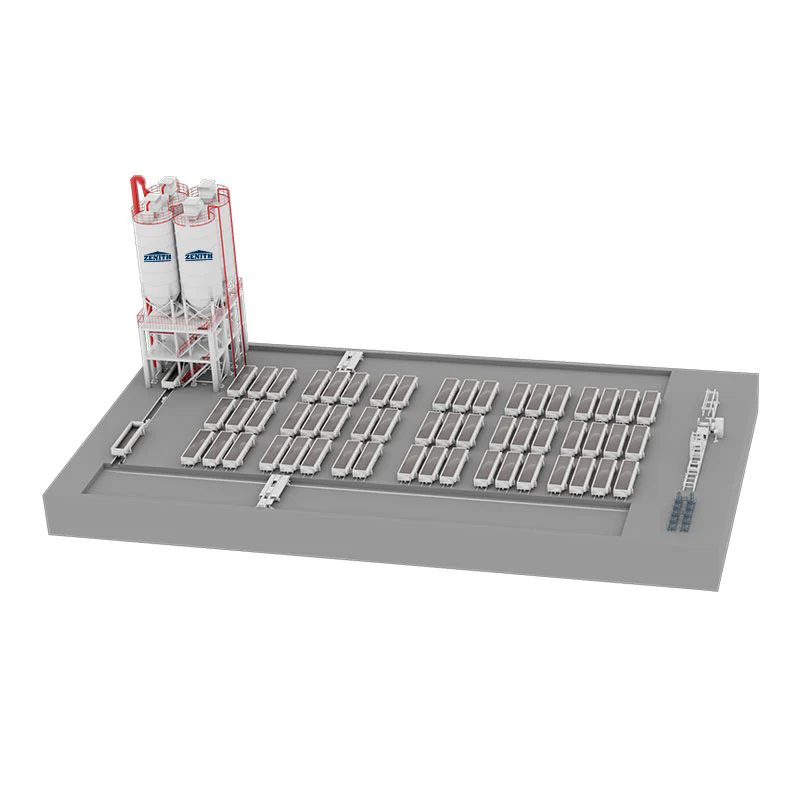
Матеріальні відходи є найбільш помітними експлуатаційними витратами на будь-якому заводі з виробництва аркушів AAC. Неточна об’ємна подача цементу, вапна, золи та алюмінієвої пасти призводить до бракування блоків, невідповідності специфікаціям та непотрібної витрати в’яжучого. Наша фабрика виміряла, що традиційні системи часто використовують цемент на 5-8 відсотків, щоб компенсувати відхилення в дозуванні. Це безпосередньо зменшує маржу.Зенітінтегрує гравіметричне зважування партії з точністю плюс-мінус 0,5 відсотка повної шкали. Ця точність дозволяє операторам установок зменшити запас надійності в конструкції суміші, знижуючи витрати на матеріали на 4-6 відсотків щорічно без втрати кінцевої міцності.
Крім прямої економії, послідовне дозування стабілізує весь виробничий процес. Висота підйому стає передбачуваною, час попереднього затвердіння скорочується, а цикли автоклавування створюють однорідну клітинну структуру. Менша кількість дефектів означає, що майже кожен аркуш з обладнання лінії виробництва листів AAC відповідає стандартам першого класу. Наша фабрика розробляє систему доставки матеріалу з датчиками проти утворення мостів і вібрацією на кожному шнековому конвеєрі. У наведеній нижче таблиці детально описано ключові параметри ефективності нашого пакета дозування.
| Параметр | Специфікація дозування Зеніт |
| Точність зважування цементу / вапна | ±0,5% заданого значення |
| Допуск дозування алюмінієвої пасти | ±1,0 грам на кубічний метр партії |
| Контур регулювання щільності суспензії | Безперервне регулювання від 1,62 до 1,68 г/см³ |
| Час порційного циклу (змішувач 1,2 м³) | 90-110 секунд |
| Ефективність уловлювання пилового фільтра | 99,7% повернуто в силос |
Наша фабрика також проводить навчання з калібрування на місці. Оператори вчаться оптимізувати рецепти для місцевих пуцоланів, зменшуючи залежність від дорогих імпортних матеріалів. Ці знання перетворюють систему дозування на стратегічний інструмент контролю витрат. Поєднання точності обладнання та досвіду процесу — це те, як Zenith балансує нижчі експлуатаційні витрати з вищою віддачею від першої партії.
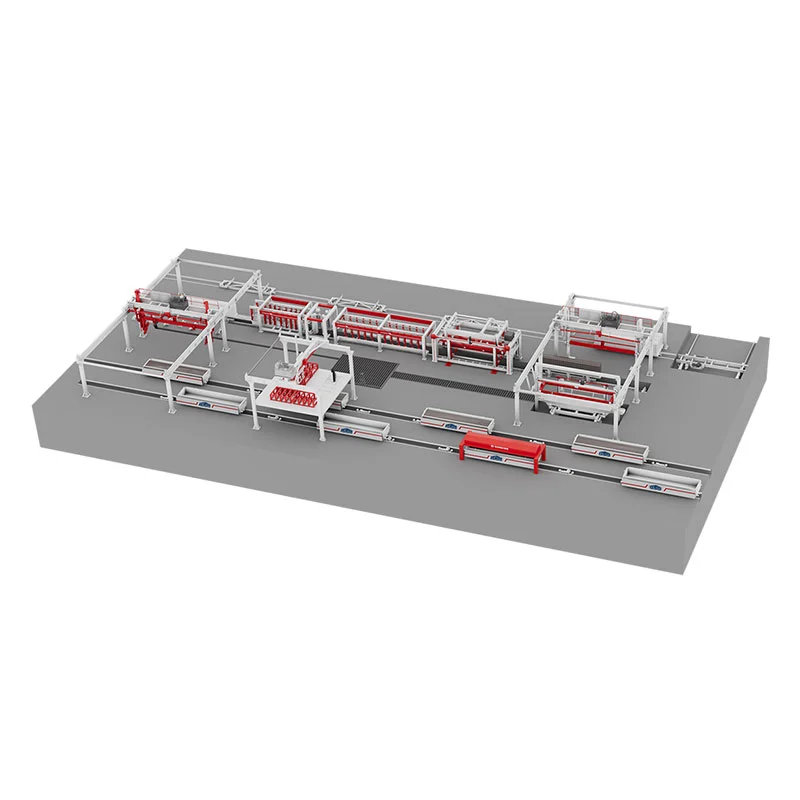
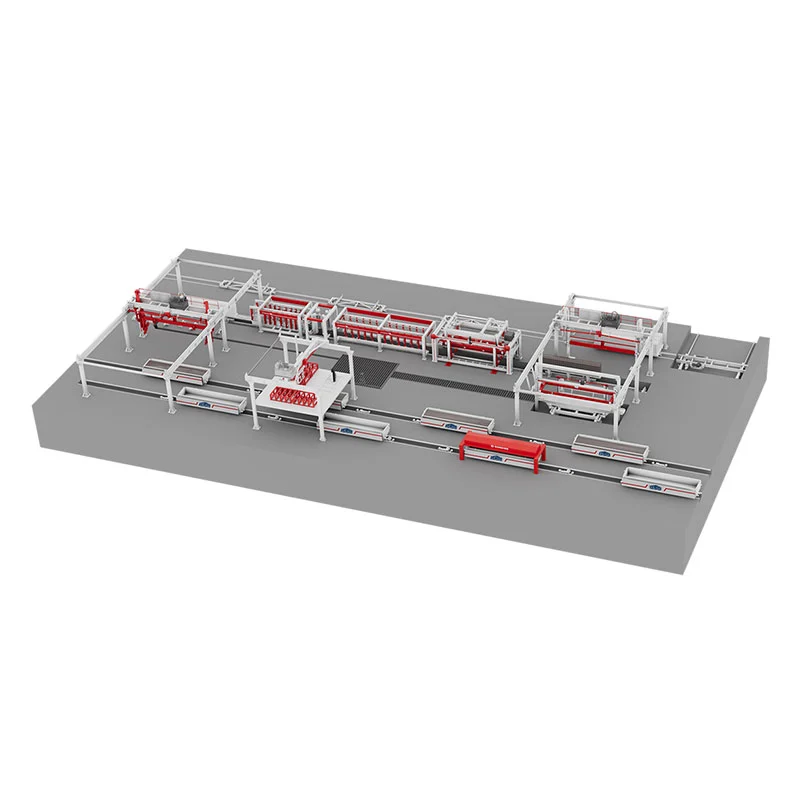
Після того, як пиріг підніметься і досягне зеленої міцності, етап різання визначає геометричну точність. Традиційне різання дроту з фіксованим натягом часто створює хвилясті поверхні та похибки розмірів, що перевищують 2 міліметри. Такі листи потребують шліфування або продаються зі знижкою. Наша фабрика модернізувала ріжучу каретку з незалежними серводвигунами для кожної групи дротів і лазерною системою еталонного вирівнювання. Обладнання для лінії виробництва аркушів AAC від Zenith забезпечує допуск різання плюс-мінус 0,8 міліметра по довжині, ширині та товщині. Ця точність скорочує кількість брухту майже на 70 відсотків порівняно зі звичайними системами, безпосередньо знижуючи витрати на утилізацію відходів і втрати сировини.
Вища точність також відкриває преміальні сегменти ринку. Для армованих панелей підлоги, несучих стін і збірних модулів потрібні листи з точними краями і плоскими поверхнями. Ці додатки мають ціни на 20-30 відсотків вищі, ніж стандартні блоки або нижчі листи. Один із наших клієнтів у В’єтнамі підвищив свою середню ціну продажу на 16 відсотків після переходу на технологію різання Zenith просто тому, що їхні листи постійно відповідали суворим міжнародним стандартам площинності. У наведеному нижче списку висвітлено додаткові функції зменшення відходів і створення вартості.
Наша фабрика надає звіт про валідацію розмірів для кожної виробничої зміни, що дозволяє власникам заводів доводити якість аудиторам і кінцевим споживачам. Ця прозорість зменшує дорогі суперечки та повернення. Секція різання - це не просто станція формування; це центр прибутку, який перетворює точність сировини на ринкову репутацію та преміальні ціни.
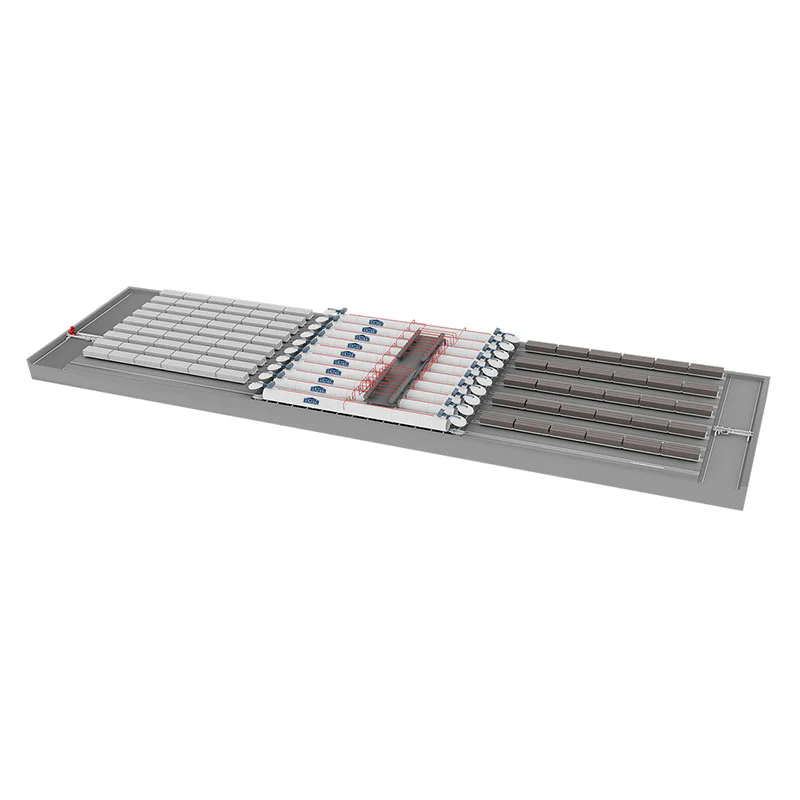
Автоклави зазвичай споживають більше 45 відсотків загальної енергії заводу. Традиційні операції випускають залишкову пару безпосередньо в атмосферу після кожного циклу, витрачаючи теплову енергію та очищену воду. Zenith вирішує це за допомогою каскадної системи вирівнювання тиску в поєднанні з резервуаром швидкої регенерації пари. Коли один автоклав закінчує твердіння, пара, що залишилася, направляється до другого автоклава, який тільки починає свою фазу підвищення тиску. Ця перехресна рекуперація зменшує попит на виробництво пари на 22-28 відсотків, різко знижуючи витрати на паливо або електроенергію для котла.
Наша фабрика також інтегрує автоматичні насоси повернення конденсату, які повертають воду високої температури назад у живильний резервуар котла. Весь контур утеплений мінеральною ватою, щоб мінімізувати втрати тепла. У таблиці нижче наведено енергетичні характеристики нашого пакету автоклавів для обладнання лінії виробництва AAC.
| Параметр | Дані автоклава Zenith Energy Recovery |
| Максимальний робочий тиск | 1,2-1,5 МПа (12-15 бар) |
| Діапазон пікових температур | 185-195 градусів Цельсія |
| Споживання пари на м³ (з рекуперацією) | 160-175 кг |
| Загальний час циклу (включаючи вирівнювання) | 10,5-11,5 годин |
| Швидкість повернення конденсату | 92 відсотки |
Наша фабрика розробляє кожен автоклав із розрахунком 25-річного терміну експлуатації. Менше споживання пари означає як нижчі експлуатаційні витрати, так і менший вуглецевий слід, що допомагає виробникам отримати субсидії на екологічне будівництво. Кілька клієнтів Zenith відшкодували додаткові витрати на систему відновлення протягом 14 місяців. Це прямий інженерний приклад балансу між скороченням витрат і фінансовими показниками.
Незапланований простой — тихий вбивця прибутку. Чотиригодинна зупинка системи різання або завантаження в автоклав може призвести до затримки виробництва на цілий день, спричиняючи штрафи за пропущену доставку та витрати на простої. Zenith вбудовує датчики вібрації, термопари та монітори масляного сміття в кожен важливий компонент обладнання лінії виробництва AAC. Ці дані надходять до центрального обчислювального блоку, який застосовує алгоритми машинного навчання для виявлення аномалій за 48–72 години до збою. Менеджери заводу отримують сповіщення про дії на мобільних пристроях, що дозволяє проводити планове технічне обслуговування під час запланованих перерв у зміні.
Наша фабрика перевірила, що прогнозне технічне обслуговування знижує витрати на аварійний ремонт на 38 відсотків і підвищує загальну ефективність обладнання на 9 відсотків. Для типового заводу потужністю 80 000 м³ на рік це означає додаткові 7 200 м³ листів, які можна продати на рік без нових капіталовкладень. У наведеному нижче списку детально описано конкретні параметри моніторингу.
Окрім запобігання поломкам, прогнозне технічне обслуговування продовжує термін служби дорогих запчастин, таких як коробки передач і гідравлічні циліндри. Наша фабрика надає хмарну інформаційну панель, яка порівнює дані вашої машини з анонімними даними про парк, щоб ви могли визначити, коли компонент старіє швидше, ніж зазвичай. Нижчі експлуатаційні витрати виникають завдяки меншій кількості закупівель запасних частин і меншій кількості понаднормової праці. Більший прибуток забезпечується стабільними обсягами виробництва та здатністю впевнено приймати термінові замовлення. Один із наших європейських клієнтів збільшив своєчасну доставку з 86 відсотків до 97 відсотків після прийняття протоколів Zenith. Ця надійність дозволила їм підвищити ціни на 8 відсотків за гарантований час виконання.
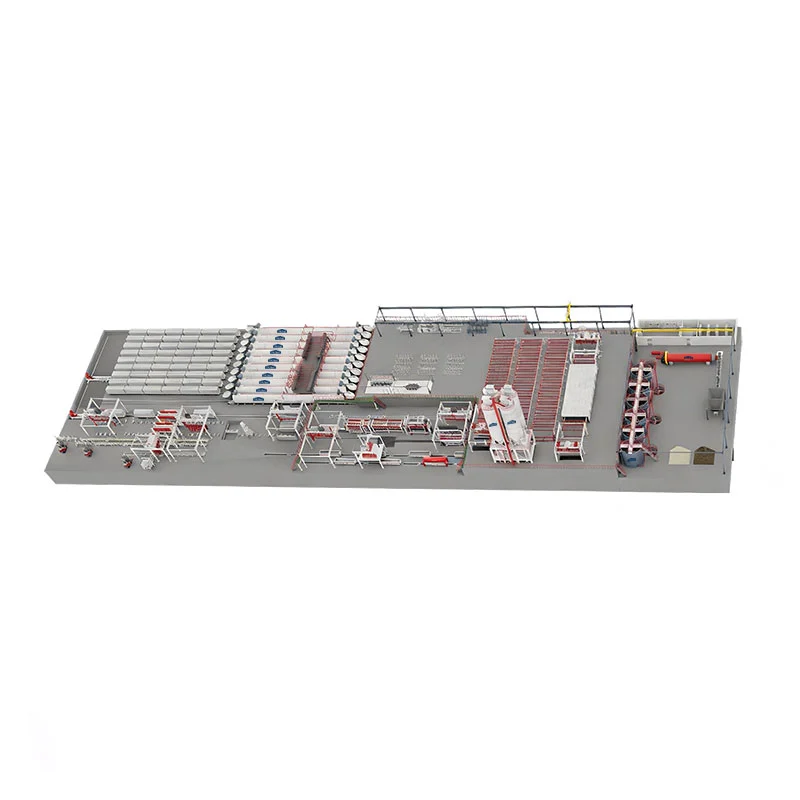
Вимоги ринку щодо товщини, довжини та структури армування часто змінюються. Жорстка лінія змушує власників відмовлятися від індивідуальних замовлень або інвестувати в дорогу модернізацію. Zenith вирішує це за допомогою модульної конструкції: кожна велика станція змішування, розливу, різання, автоклавування та пакування є автономною одиницею зі стандартизованими механічними та електричними інтерфейсами. Наша фабрика встановлює порти розширення, щоб ви могли додати другу лінію різання або додатковий автоклав, не зупиняючи поточні операції. Ця гнучкість знижує ризик непосильного капіталу, оскільки ви платите лише за потужність, коли вона вам потрібна.
Модульність також зменшує витрати та час на встановлення. Наше обладнання для лінії виробництва листів AAC надходить у попередньо зібраних модулях, які з’єднуються болтами на підготовлених фундаментах. Типова лінія потужністю 50 000 м³ на рік може бути введена в експлуатацію за 40% менше часу порівняно зі звичайними стрижневими конструкціями. Швидше введення в експлуатацію означає, що отримання прибутку починається раніше, що покращує IRR вашого проекту. У списку нижче показано ключові модульні компоненти та їхні переваги.
Наша фабрика пропонує поетапний інвестиційний підхід, узгоджений із реаліями грошових потоків підприємств, що розвиваються. Нижчі експлуатаційні витрати випливають із здатності підбирати енергію та робочу силу відповідно до фактичних замовлень. Більший прибуток приходить від захоплення нішевих продуктів, які не можуть виробляти конкуренти. Наприклад, клієнт Zenith на Близькому Сході використовує модульну станцію різання для виробництва як 75-міліметрових перегородок, так і 200-міліметрових плит перекриття за одну зміну, подвоївши свій адресний ринок. Модульна конструкція перетворює листову лінію з фіксованого центру витрат на стратегічний адаптивний актив.
Збалансування нижчих експлуатаційних витрат із вищою віддачею є інженерним завданням, яке вимагає точного дозування, вдосконаленого різання, автоклавів з рекуперацією енергії, прогнозованого обслуговування та модульної конструкції. Наша фабрика довела, що ці технології є не додатковими додатками, а основними характеристиками сучасного обладнання лінії виробництва листів AAC. Задокументовані скорочення включають економію матеріалів на 4-6 відсотків, скорочення споживання пари на 22-28 відсотків, скорочення браку на 70 відсотків і покращення OEE на 9 відсотків. Кумулятивним ефектом є збільшення валової рентабельності на 12-18 процентних пунктів.
Початкові інвестиції у високоякісні компоненти та автоматизацію зазвичай окупаються протягом 18–24 місяців, після чого заощадження перетікають безпосередньо у прибуток. Не погоджуйтеся на помилковий компроміс між тим, щоб витрачати менше і заробляти більше. Виберіть обладнання, яке забезпечує і те, і інше. Готові змінити економіку виробництва аркушів AAC?Зв'яжіться з нашою фабрикою сьогодніщоб запросити індивідуальне моделювання рентабельності інвестицій на основі ваших місцевих цін на сировину та енергію. Дозвольте нам показати вам, як Zenith може допомогти вам досягти нижчих операційних витрат і більшої прибутковості протягом першого року роботи. Надішліть свої вимоги до проекту нашій команді інженерів, і ми підготуємо детальну пропозицію, включаючи креслення компонування, прогноз споживання комунальних послуг та аналіз окупності.
Питання 1: Яким чином обладнання для лінії виробництва аркушів AAC збалансовує нижчі експлуатаційні витрати та вищу віддачу завдяки рекуперації енергії в автоклаві?
Обладнання використовує каскадну систему вирівнювання тиску, яка передає залишкову пару із готового автоклава до автоклава, який створює тиск, зменшуючи споживання палива парогенератором на 22-28 відсотків. Водночас система повернення конденсату повертає 92 відсотки гарячої води назад у котел. Менші рахунки за електроенергію безпосередньо підвищують рентабельність роботи, тоді як менший час циклу збільшує пропускну здатність, створюючи вищу віддачу від тієї самої площі автоклава. Наша фабрика розробляє ці контури регенерації для інтеграції з будь-яким типом котла, забезпечуючи максимальну окупність.
Питання 2: Якого конкретного зниження витрат на технічне обслуговування я можу очікувати від прогнозного моніторингу на обладнанні лінії виробництва листів AAC?
Прогнозний моніторинг скорочує незаплановані простої до 70 відсотків і термінову закупівлю запасних частин на 38 відсотків. Датчики вібрації та температури виявляють зношеність або зміщення підшипників за 48–72 години до виходу з ладу, що дозволяє проводити планове обслуговування під час зміни зміни. Наша фабрика надає хмарну інформаційну панель, яка сповіщає вас про аномалії, усуваючи дорогі зупинки виробництва. За п’ятирічний період ця економія зазвичай становить від 12 до 15 відсотків від вартості оригінального обладнання, що безпосередньо знижує загальну вартість володіння та підвищує надійність доставки.
Запитання 3: Чи може модульне обладнання для лінії виробництва аркушів AAC знизити початкові інвестиції без шкоди для майбутнього розширення?
Так, модульна конструкція зменшує початкові капітальні витрати, оскільки ви купуєте лише основні модулі, необхідні для поточної цільової потужності, наприклад один міксер і два автоклави. Пізніше ви додаєте другу лінію різання або додаткові автоклави без перебудови установки. На заводі всі інтерфейси попередньо підключаються, тому витрати на розширення на 30–40 відсотків нижчі, ніж на традиційну модернізацію. Такий підхід із оплатою в міру зростання знижує ризик надмірного інвестування, водночас дозволяючи отримати вищі прибутки, коли попит зростає.
Q4: Як допуск до різання плюс-мінус 0,8 міліметра підвищує рентабельність інвестицій для виробників аркушів AAC?
Більш жорсткий допуск до різання виключає вторинне шліфування та скорочує кількість технічних характеристик до менш ніж 1,5 відсотка виробництва. Кожен аркуш, який можна продати, приносить повний дохід. Крім того, точні розміри дозволяють використовувати ваші листи у високоцінних цілях, таких як збірні стінові панелі та системи підлог, які мають на 20-30 відсотків вищі ціни, ніж стандартні блоки. Наша фабрика допомогла клієнтам відшкодувати вартість системи точного різання протягом 9 місяців виключно за рахунок зменшення кількості відходів і продажу продукції преміум-класу.
Питання 5: Яка економія витрат на сировину є реальною за допомогою вдосконаленого дозування в обладнанні лінії виробництва листів AAC?
Удосконалене гравіметричне дозування з точністю плюс-мінус 0,5 відсотка зменшує надмірне використання цементу та вапна на 5-7 відсотків. Замкнутий цикл контролю щільності суспензії також скорочує відходи алюмінієвої пасти до 10 відсотків. Для заводу, що виробляє 60 000 кубометрів на рік, ця економія становить від 90 000 до 120 000 доларів США на рік. Наша фабрика інтегрує фільтри відновлення матеріалів, які повертають 99,7% пилу в силос, що ще більше знижує витрати. Ці скорочення безпосередньо впливають на ваш чистий прибуток, зберігаючи постійну міцність листа.